
Soudure de l’inox : méthodes, réglages et erreurs
 Noel
•
18 août 2026
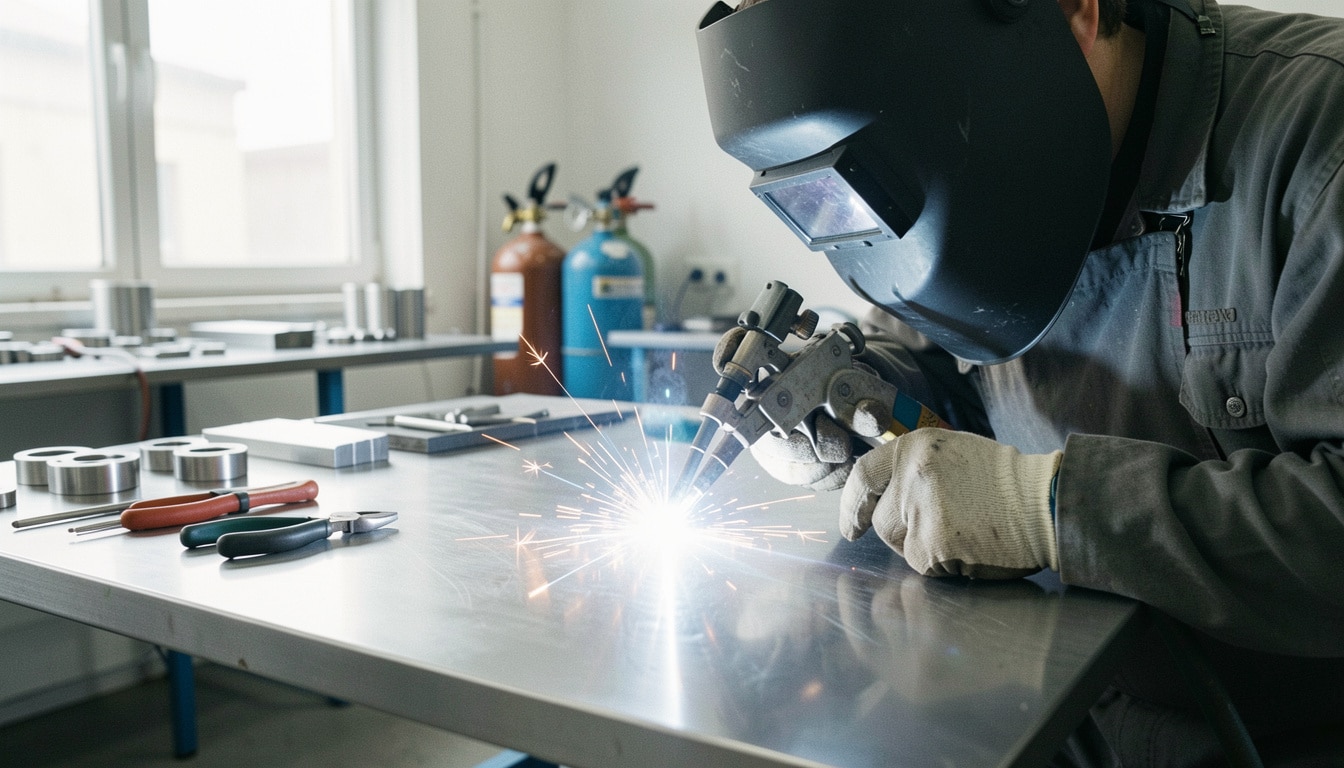
Quand vous voulez obtenir une fixation propre et durable, il faut d’abord comprendre comment réagit le métal face à la chaleur. Le soudage de l’inox représente une opération précise, où la propreté, le réglage et le choix du procédé influencent directement la tenue finale. Bien maîtrisée, cette étape garantit un cordon net, une bonne résistance mécanique et une finition soignée, même sur une pièce exposée à l’humidité ou à un usage intensif.
Comprendre l’inox avant de passer à la soudure
Pourquoi ce matériau réagit différemment à la chaleur
L’inox est un matériau apprécié pour sa résistance à la corrosion, son esthétique et sa durabilité, mais l’acier inoxydable supporte mal les excès thermiques. Dès que la chaleur monte trop vite, la soudure peut provoquer une déformation, une perte d’éclat et une zone fragilisée. Pour réussir le soudage, il faut donc travailler avec méthode, car le soudage de l’inox ne pardonne pas les approximations. Sur une rampe de salle de bain, par exemple, la moindre erreur se voit tout de suite.
- Sa couche protectrice limite l’oxydation.
- Il conserve un bel aspect en environnement humide.
- Il demande une montée en température contrôlée.
Ce qu’il faut retenir sur sa résistance et son aspect
Une pièce en inox bien préparée garde mieux sa finition et sa tenue dans le temps. Le soudage modifie localement le chrome de surface, ce qui explique pourquoi la préparation compte autant que l’assemblage lui-même. Si vous cherchez une solution fiable pour une cuisine professionnelle, un garde-corps ou un équipement marin, l’inox reste un choix solide, mais il exige une vraie rigueur au moment du soudage.
- Évitez les chocs thermiques brusques.
- Surveillez la propreté avant chaque passage.
- Contrôlez l’aspect du cordon après refroidissement.
Choisir entre TIG, MIG ou MMA selon votre projet
Quand privilégier la précision du TIG
Pour un projet où la finition compte autant que la solidité, le TIG reste souvent le meilleur procédé. Cette technique de soudage électrique offre un arc très stable, un excellent contrôle et un gaz de protection efficace autour du bain. Vous pouvez ainsi réaliser une soudure fine sur une tôle de 1 mm ou 1,5 mm, sans trop marquer le corps de la pièce. C’est le procédé favori des ateliers qui veulent un résultat propre et régulier.
| Procédé | Usage conseillé |
|---|---|
| TIG | Pièces fines, finition soignée |
| MIG | Travaux plus rapides, séries |
| MMA | Réparations simples, chantier |
Dans quels cas le MIG devient plus pratique
Le MIG devient intéressant quand la vitesse de soudage compte davantage que la précision absolue. Cette technique de soudage fonctionne bien sur des épaisseurs supérieures à 2 mm et dans une gamme d’utilisation plus large pour l’atelier. Si vous devez choisir entre plusieurs méthodes, regardez l’épaisseur, le gaz disponible et le niveau de finition attendu. Sur une platine de 4 mm, le MIG peut apporter un vrai avantage de productivité.
- Épaisseur de la pièce.
- Qualité visuelle recherchée.
- Temps disponible pour le chantier.
Préparer les pièces pour éviter les défauts dès le départ
Nettoyer, dégraisser et ajuster avant d’assembler
Avant de souder, chaque pièce doit être parfaitement prête, car la surface conditionne la qualité finale de la soudure. Commencez par un nettoyage soigneux, puis vérifiez l’ajustement de l’assemblage pour éviter les jeux. Un contrôle visuel rapide ne suffit pas : il faut aussi protéger la zone contre toute contamination par poussière, huile ou particules de métal. Sur un élément en inox, la moindre trace de chrome ou de graisse peut gêner la fusion.
- Dégraisser avec un produit adapté.
- Brosser uniquement avec un outil propre.
- Aligner les bords avant l’assemblage.
- Isoler la pièce des métaux sales.
Les erreurs de préparation qui ruinent le cordon
Trois erreurs reviennent souvent : toucher la surface avec des gants souillés, utiliser un abrasif réservé à l’acier ordinaire, ou négliger la sécurité autour de la zone de travail. Dans un petit atelier, à Lyon comme à Nantes, ces détails font toute la différence. Si vous devez souder une main courante, prenez dix minutes de plus pour vérifier la propreté : vous éviterez un cordon irrégulier et une reprise inutile.
- Surface contaminée par la rouille.
- Pièce mal ajustée avant fusion.
- Outil de préparation utilisé sur plusieurs métaux.
Réglages, apport et gestes qui font la différence
Ajuster l’intensité et la vitesse sans surchauffer
Pour réaliser un soudage propre, surveillez quatre réglages : l’intensité, la vitesse d’avance, la longueur d’arc et le débit de gaz. Si le procédé est trop chaud, le corps de la pièce se déforme vite, surtout sous 2 mm d’épaisseur. Un cordon régulier se construit avec un geste constant, sans à-coups, et avec un apport bien dosé. Le terme important ici, c’est l’équilibre : trop peu de chaleur fragilise, trop de chaleur marque.
- Intensité adaptée au métal.
- Vitesse d’avance constante.
- Débit de gaz stable.
- Longueur d’arc courte et régulière.
Pour garder un cordon homogène, avancez sans hésiter, utilisez un apport discret et gardez la torche bien orientée. Sur 3 mm d’épaisseur, un réglage trop élevé peut élargir la zone chauffée de près de 30 %, ce qui nuit à la finition. Cette technique demande donc de la précision, mais elle garantit un résultat plus propre.
Pourquoi le métal d’apport doit être bien choisi
Le métal d’apport doit être compatible avec le procédé et avec la pièce à assembler. Pour enrober correctement le bain, il faut utiliser une baguette ou un fil adapté à la gamme de travail, sinon le soudage perd en régularité. Si vous avez à souder une tôle fine, un apport trop gros crée un excès de matière ; à l’inverse, un apport trop faible laisse un cordon creux.
Réussir un assemblage inox sur acier sans fragiliser la jonction
Ce qu’il faut savoir sur les métaux dissemblables
Quand vous assemblez de l’acier et de l’inox, le soudage devient plus sensible, car les deux métaux ne réagissent pas de la même façon à la chaleur. Il faut choisir le procédé avec soin, limiter les tensions internes et anticiper la corrosion galvanique. Un métal d’apport mal adapté peut réduire la durabilité de la jonction, surtout en milieu humide. On voit souvent ce cas sur des supports de portail, des châssis ou des pièces de maintenance.
- Nettoyer séparément chaque métal.
- Réduire l’échauffement local.
- Choisir un apport compatible.
- Contrôler la zone après refroidissement.
Le rôle du 309 dans les jonctions mixtes
Le 309 est souvent retenu pour ce type d’assemblage, car il aide à relier l’inox à l’acier sans trop fragiliser la jonction. Dans un atelier industriel, ce choix améliore la durabilité et limite les risques de corrosion au point de contact. Si vous devez souder une bride, un support ou une réparation mixte, ce métal d’apport reste une référence pratique pour un résultat fiable.
- Support de structure légère.
- Réparation de châssis mixtes.
- Assemblage de pièces exposées à l’humidité.
Éviter les erreurs et préserver la qualité dans la durée
Les défauts les plus courants sur l’inox
Le soudage de l’inox exige de surveiller cinq défauts fréquents : surchauffe, oxydation, déformation, manque de pénétration et contamination de surface. Dans un environnement industriel, ces problèmes apparaissent vite si l’on va trop vite. Pour protéger la pièce, il faut procéder avec méthode et vérifier chaque élément après refroidissement. Une information simple à retenir : un beau cordon ne suffit pas, il faut aussi une vraie tenue dans le temps.
| Erreur | Conséquence | Solution |
|---|---|---|
| Surchauffe | Déformation | Réduire l’intensité |
| Surface sale | Défaut d’adhérence | Nettoyer avant soudage |
| Gaz insuffisant | Oxydation | Contrôler le débit |
Les bons réflexes pour garder une soudure propre
Après le soudage, laissez refroidir naturellement, inspectez le cordon et vérifiez l’environnement de service de la pièce. Trois bonnes pratiques suffisent souvent à préserver l’inox : nettoyer les traces, contrôler les zones chauffées et stocker l’élément à l’abri de l’humidité excessive. Si vous travaillez en atelier ou sur site, cette vigilance améliore la durabilité et évite bien des reprises.
FAQ – Questions fréquentes sur la soudure de l’inox
Peut-on souder l’inox avec de l’acier ordinaire ?
Oui, mais il faut un procédé adapté et un métal d’apport compatible pour limiter la corrosion et garder une bonne tenue.
Quelle technique donne la finition la plus propre ?
Le TIG reste la technique la plus propre pour l’inox, surtout si vous recherchez une esthétique nette et un contrôle précis.
Faut-il toujours utiliser un gaz de protection ?
Dans la plupart des cas, oui, car le gaz protège le bain de fusion et améliore la qualité du soudage.
Comment éviter qu’une soudure chauffe trop la pièce ?
Réglez l’intensité au plus juste, avancez régulièrement et évitez de rester trop longtemps au même endroit.
Quels contrôles faire après l’assemblage ?
Vérifiez l’aspect du cordon, l’absence d’oxydation, l’alignement de la pièce et la sécurité de l’ensemble avant mise en service.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie